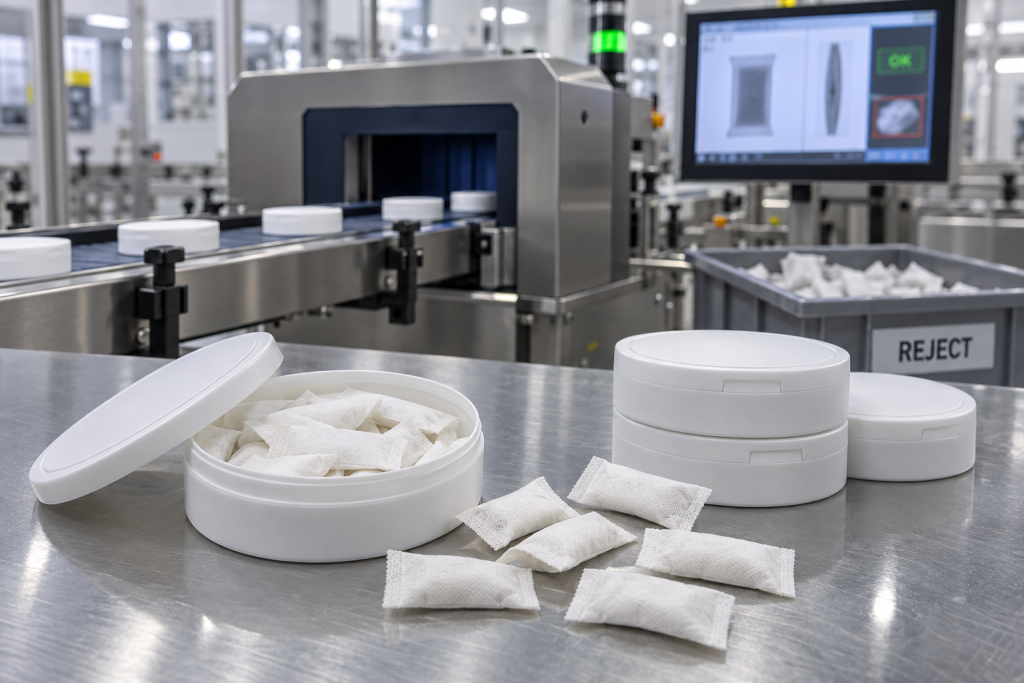
Comece com uma revisão documentada dos riscos
Material estranho potencial pode originar-se de pós de entrada, utensílios danificados, peneiras, fixadores, componentes de corte, material de embalagem ou atividades de manutenção. A equipa deve mapear onde a contaminação pode entrar, quais os controlos preventivos que já existem e onde a deteção é tecnicamente eficaz. Um detetor no final da linha não pode compensar manutenção descontrolada ou equipamentos danificados. Pergunte como o OEM inspeciona componentes de alto risco, contabiliza ferramentas e lâminas, controla o vidro e o plástico frágil, e liberta o equipamento após a reparação.
Combinar a tecnologia de inspeção com o pack
Os detetores de metais respondem a contaminantes condutores e magnéticos, mas a sensibilidade varia consoante o efeito do produto, abertura, velocidade da linha, orientação e material da embalagem. Os sistemas de raios X podem detetar alguns materiais densos e verificar atributos do pacote, mas não detetam todos os plásticos, fibras ou contaminantes de baixa densidade. Uma validação realista utiliza a bolsa preenchida ou a lata fechada em condições normais de funcionamento. Registar os menores tamanhos de desafio fiavelmente detetáveis por material e posição, sem os apresentar como garantias universais para cada SKU.
Testes de desafio e controlo de rejeição
Defina padrões de desafio, colocação, frequência de verificação e ações após uma verificação falhada. Os operadores devem verificar se o sistema deteta o desafio e se o dispositivo rejeitado remove e contém de forma segura a unidade afetada. O processo também necessita de reconciliação de rejeições, investigação de rejeições repetidas, controlo de estado do produto feito desde a última verificação aceitável e aprovação documentada do reinício. Os registos de teste devem identificar a linha, produto, lote, tempo, operador, peças do desafio e resultado.
O que os compradores devem pedir
Solicite a avaliação de risco de material estrangeiro, o programa de manutenção preventiva, a especificação do detetor ou raio-X, o resumo atual da validação, o procedimento padrão padrão de rotina, os registos recentes de verificações, o fluxo de trabalho de rejeição e desvio, o estado de calibração ou do serviço e a tendência das reclamações. Durante uma auditoria, acompanhe uma unidade rejeitada desde a deteção até à eliminação segura. Confirme que o controlo se aplica à configuração real da bolsa e da lata e que uma alteração na embalagem ou fórmula desencadeia uma avaliação em vez de uma transferência automática.
Parâmetros-chave que os compradores devem registar
- Mercado-alvo, canal de vendas e negócio responsável
- Fórmula, quantidade por saqueta, número de saquetas e configuração de embalagem comercial
- Método de teste, condições, estado da amostra e critérios de aceitação pré-definidos
- Proprietário nomeado para aprovação, desvios, alterações e liberação
Perguntas frequentes
Todas as linhas de bolsas nootrópicas precisam de um sistema de raios X?
Não. A seleção tecnológica deve acompanhar a análise de riscos documentada e as limitações reais do produto e da embalagem.
Um detetor de metais consegue encontrar vidro ou plástico duro?
Geralmente, não de forma fiável. Podem ser necessários outros controlos de prevenção, visuais, de fornecedores e de deteção para perigos não metálicos.
O que acontece após um teste de desafio falhado?
O OEM deve conter o produto potencialmente afetado, investigar, corrigir a causa, repetir verificações aceitáveis e documentar as decisões de libertação.
Fontes e leituras relacionadas
As referências técnicas de fronteira incluem o Guia CGMP de suplementos alimentares da FDA. Continuar com o Guia de Compra de Controlo de Qualidade, Guia de embalagem e Inquérito ao projeto OEM.
Revisto a 29 de setembro de 2026. Informação educativa geral B2B; Confirmar os requisitos do produto, mercado, laboratório, alfândega e contrato para o projeto em si.